 EN
Warum die Verklumpung von Inositulpulver eine gute Rezeptur bereits vor der Abfüllung zerstören kann
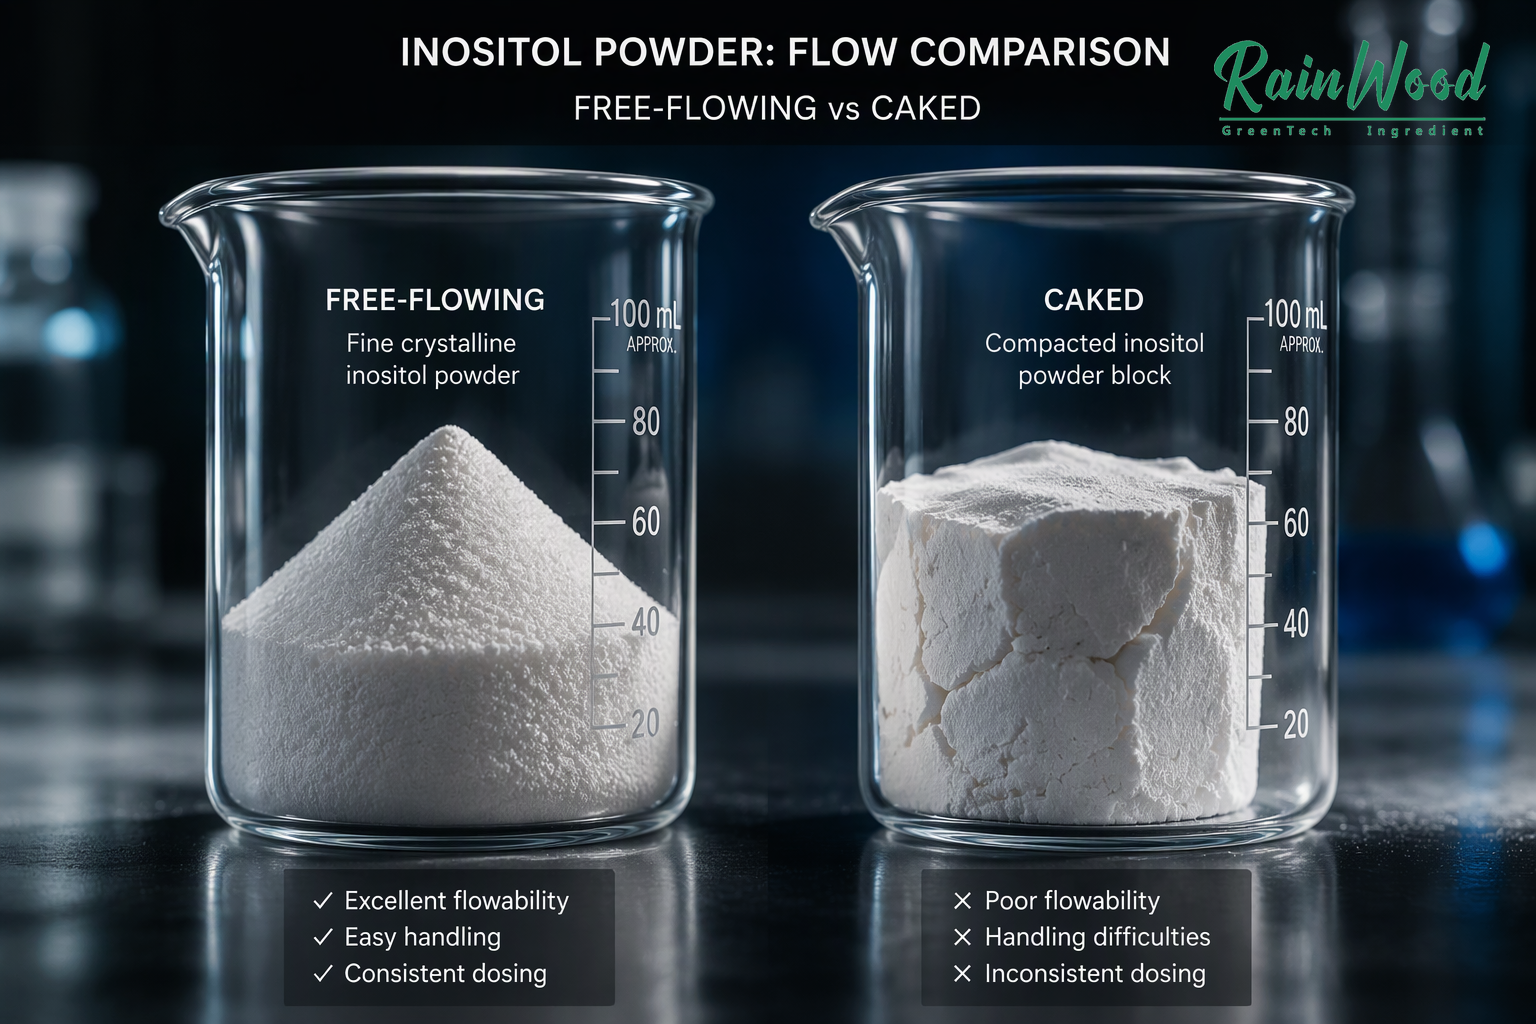
Abbildung 1: Warum die Verklumpung von Inositol-Pulver eine ansonsten gute Rezeptur bereits vor der Abfüllung zerstören kann – kommerzielle und technische Übersicht
Zusammenfassung für B2B-Käufer
Untersuchung der Ursachen für die Verklumpung von Inositol-Pulver während Lagerung und Abfüllung. Erläuterung der Schwellenwerte für die kritische relative Luftfeuchtigkeit, der Feuchtigkeitsadsorptionsisothermen sowie der Wirkungsweise einer geeigneten Entfeuchtung und von Hilfsstoffen zum Schutz der Mischungsintegrität.
Das Pulver kann die Analysezertifikate (COA) erfüllen und trotzdem an der Abfüllanlage versagen
Ein Lieferant sendet ein reines Inosit-Pulver mit gutem Gehalt. Die Pilotcharge verarbeitet sich gut, der Geschmack ist akzeptabel, und das Angebot wird genehmigt. Wochen später trifft die kommerzielle Fasscharge mit Klumpen ein. Das Pulver bildet Brücken im Trichter, füllt ungleichmäßig und hinterlässt Rückstände auf den Anlagen. Der Qualitätsbereich fragt, ob der Rohstoff versagt hat. Der Produktionsbereich fragt, warum die genehmigte Probe anders aussah.
Diese Situation lässt sich nicht durch eine höhere Reinheitsangabe in der Überschrift lösen. Die Verarbeitungseigenschaften von Inosit-Pulver hängen von Feuchtigkeit, Partikelgrößenverteilung, Schüttdichte, elektrostatischem Verhalten, Lagerung, Folienauskleidung und Handhabungszeit ab. Ein Material kann chemisch weiterhin innerhalb der Spezifikation liegen, während es sich gleichzeitig betrieblich für eine Kapsel- oder Beutellinie als ungeeignet erweist.
Der Einkäufer sollte das physikalische Verhalten als Teil der Produktspezifikation qualifizieren – insbesondere dann, wenn das Endprodukt eine große tägliche Menge oder eine niedrigdosierte D-chiro-Inosit-Vormischung enthält.
Warum Verklumpung auftritt
Feuchtigkeit ist ein offensichtlicher Mechanismus. Wenn das Pulver während des Transports, der Lagerung im Lager oder bei wiederholtem Öffnen Wasser aufnimmt, können sich Partikelbrücken und feste Klumpen bilden. Temperaturschwankungen können Kondensation innerhalb einer Verpackung verursachen. Eine nicht ordnungsgemäß versiegelte Innenfolie kann dazu führen, dass die äußere Trommel intakt erscheint, während sich das Pulver im Inneren verändert.
Auch die Partikeleigenschaften sind entscheidend. Feine Partikel weisen eine große Oberfläche auf und können stärker kohäsiv sein. Eine breite Partikelgrößenverteilung ermöglicht es kleineren Partikeln, die Zwischenräume zwischen größeren Partikeln auszufüllen, was die Packungsdichte erhöht und die Fließfähigkeit verringert. Elektrostatische Aufladung kann bewirken, dass das Pulver an Innenfolien, Trichtern und Dosierlöffeln haftet. Ein Vorproduktgemisch mit einem geringen Anteil an D-chiro-Inositol kann sich anders verhalten als reines myo-Inositol, da Trägerstoff und Verdünnungsprozess das physikalische System verändern.
Diese Risiken stellen keine universellen Fehler dar. Sie sind Gründe dafür, die jeweilige Qualität in der jeweiligen Form tatsächlich zu testen. Das anleitung für Inositol in Beutelform erklärt, warum ein Material, das in einer Trommel akzeptabel ist, für eine Stick-Packung andere Kontrollen erfordern kann.
Der Käuferverlust durch Ignorieren des Fließverhaltens
Schlechtes Fließverhalten führt nicht nur zu einer langsameren Produktionslinie. Es kann unterfüllte oder überfüllte Einheiten, häufiges Eingreifen des Bedieners, Reinigung der Anlagen und Ausschuss verursachen beutel sowie eine geringere Ausbeute. Ist das Produkt eine 30-Tage-Box, können bereits geringe Füllschwankungen bei den Kunden Beschwerden über fehlendes Pulver oder inkonsistente Portionen hervorrufen.
Für kapseln kann die Marke eine größere Kapselhülle, mehr Kapseln pro Portion oder ein zusätzliches Fließhilfsmittel benötigen. Für beutel kann der Lieferant eine andere Schnecke, eine andere Vibrations-Einstellung oder einen zusätzlichen Vor-Misch-Schritt benötigen. Jede Änderung wirkt sich auf Kosten, Kennzeichnungs-Berechnungen und den Produktionsplan aus. Tritt das Problem auf, nachdem das bedruckte Verpackungsmaterial bereits geliefert wurde, steigen die Kosten für Nacharbeit deutlich an.
Was vor der Freigabe des Pulvers getestet werden muss
Fordern Sie die Schüttdichte, die gestopfte Dichte, die Feuchtigkeit oder den Verlust bei Trocknung (LOD), die Partikelgrößenverteilung, die Fließfähigkeit sowie gegebenenfalls Beobachtungen zur Verklumpung an. Diese Prüfungen sind keine universellen Freigabetests für jedes Produkt, doch sie sind nützlich, wenn das Format auf der Handhabung von Pulvern beruht. Fordern Sie eine Probe in ausreichender Größe für einen Pilotversuch an – nicht nur ein kleines Fläschchen zur visuellen Begutachtung.
Prüfen Sie das Pulver nach Exposition unter realistischen Bedingungen. Vergleichen Sie eine versiegelte Probe mit einer Probe, die unter den vorgesehenen Lagerbedingungen oder in der vorgesehenen Verpackung aufbewahrt wurde. Öffnen und versiegeln Sie den Behälter gemäß dem Produktionsverfahren. Notieren Sie die Zeit zwischen Öffnung und Befüllung. Bei einem Beutel prüfen Sie die Nettofüllmengenvariation über den gesamten Produktionslauf hinweg und inspizieren Sie den Versiegelungsbereich auf Pulverkontamination.
Die Methode sollte dem Risiko entsprechen. Ein Wassergebnis kann auf Feuchtigkeitsbelastung hinweisen, beschreibt aber den Fluss nicht vollständig. Ein Flussergebnis kann auf die Handhabungsleistung hinweisen, beweist jedoch nicht die chemische Identität. Verwenden Sie eine Kombination aus Tests und binden Sie die Annahmekriterien an die ausgewählte Ausrüstung.
Das Mischverhalten unterscheidet sich vom Verhalten einzelner Inhaltsstoffe.
Myo-Inositol allein kann sich anders verfließen als eine Mischung, die nur geringe Mengen D-Chiro-Inositol, Folsäure, Chrom, Geschmacksstoff, Säuerungsmittel oder Trägersubstanz enthält. Ein Lieferant kann ein Vormischpräparat verwenden, um die Verteilung zu verbessern; das Vormischpräparat selbst muss jedoch auf Homogenität und Stabilität geprüft werden. Die Zugabe weiterer Trägersubstanz kann die Fließfähigkeit verbessern, senkt jedoch die Wirkstoffkonzentration und erhöht das Sachet-Gewicht.
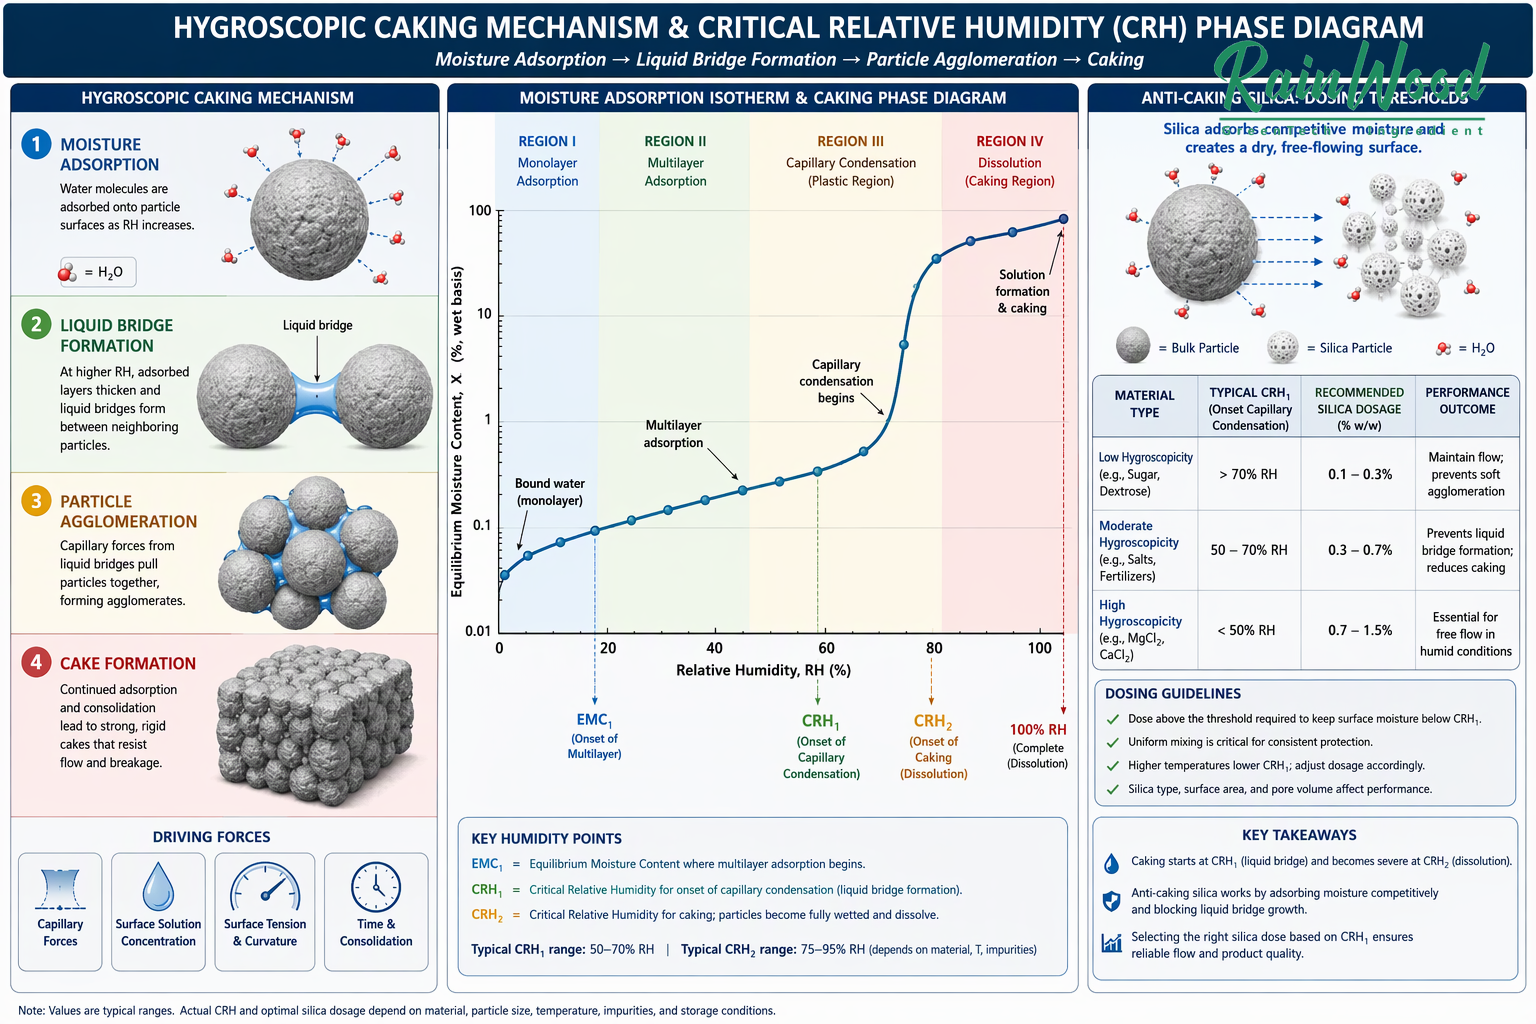
Abbildung 2: Inositol-Formulierungsarchitektur & analytische Verifizierungsmatrix
Genehmigen Sie keine Mischung ausschließlich auf Grundlage eines Einzelrohstofftests. Prüfen Sie die fertige Mischung in der Reihenfolge der Zugabe, der Mischdauer und der für die kommerzielle Produktion vorgesehenen Ausrüstung. Die anleitung zur Gleichmäßigkeit der Inositolvermischung beschreibt, wie ein geringer Anteil an D-Chiro-Inositol innerhalb einer größeren Myo-Inositol-Matrix abweichen kann.
Wie die Verpackung das Ergebnis verändert
Eine feuchtigkeitsdichte Auskleidung, ein Trockenmittel, eine Versiegelung und ein Kopfraum können ein Pulver während der Lagerung schützen – allerdings nur, wenn die Verpackung geschlossen und sachgemäß gehandhabt wird. Eine große Schüttgut-Trommel, die wiederholt geöffnet wird, ist nicht mit einem versiegelten Einzelverwendungs-Beutel vergleichbar. Ein Käufer sollte gemeinsam mit dem Lieferanten das Verpackungsmaterial, die Dichtheit der Versiegelung, die Lagerungstemperatur sowie die maximale Öffnungszeit prüfen.
Bei Fertigprodukten vergleichen Sie die Exposition bei Flaschen, Kapseln und Beuteln. Die richtige Verpackung kann ein Problem lösen, während sie gleichzeitig ein anderes erzeugt. Ein Hochbarriere-Stick-Pack kann das Pulver schützen, erfordert jedoch eine strengere Validierung der Versiegelung und teurere Folien. Eine Flasche mag einfach zu befüllen sein, doch sie setzt den Inhalt täglich erneut der Luftfeuchtigkeit aus.
Wie RainwoodBio die Machbarkeit von Darreichungsformen unterstützen kann
RainwoodBio beschreibt öffentlich die Bestätigung von Anforderungen, das Management von Rohstofflieferanten, die Kontrolle des Produktionsprozesses, Prüfung und Freigabe sowie OEM-Formate einschließlich pulver-Stick-Verpackungen ,kapseln , Tabletten und Pulver. Diese Kompetenzen sind relevant, wenn eine Marke ein Fließproblem vor der Serienproduktion identifizieren muss. Das Projekt erfordert dennoch eine produktbezogene Pilotphase, physikalische Eigenschaftsdaten, Verpackungsspezifikationen und Annahmekriterien.
Pulver-Freigabegate
Vor der Produktion fragen:
– Welche Feuchte- und Fließgrenzwerte sind für das Format geeignet?
– Wie wird das Pulver über die Trommel und den Abfüllvorgang hinweg entnommen?
– Wird die D-chiro-Inositol-Komponente direkt oder über eine Vormischung zugegeben?
– Welche Verpackung schützt das Material nach dem Öffnen?
– Was geschieht, falls Verklumpung während der Abfüllung auftritt?
Anfrage ein Überprüfung der Fließfähigkeit von Inositol-Pulver und senden Sie die Ziel-Dosis, die Ausrüstung, die Verpackung und die Probe des Analysezertifikats (COA).
Vereinbaren Sie eine praktikable Reaktion auf Verklumpung
In der Qualitätsvereinbarung muss festgelegt sein, wie im Fall von Verklumpung des Pulvers vorzugehen ist: Bestätigung der Beobachtung, Prüfung der Verpackungsintegrität, Bestimmung des Wassergehalts und des Wirkstoffgehalts (Assay), Untersuchung des Fließverhaltens sowie Entscheidung darüber, ob das Material konditioniert, nachgearbeitet oder verworfen werden muss. Es ist nicht zulässig, dass Bediener feste Klumpen manuell zerbrechen und die Verarbeitung ohne Dokumentation des Vorfalls fortsetzen – insbesondere dann nicht, wenn ein niedrigdosierter D-chiro-Wirkstoffbestandteil vorhanden ist.
Analysieren Sie Verklumpungsberichte im Zusammenhang mit Transport- und Lagerinformationen. Wenn das Problem erst nach einer langen Seefracht oder nach wiederholtem Öffnen der Verpackung auftritt, könnte eine Neugestaltung der Verpackung und des Logistikprozesses erforderlich sein. Dadurch wird aus einer Beschwerde eine Verbesserung der Kontrollmaßnahmen statt einer sich wiederholenden Überraschung.
Häufig gestellte Fragen
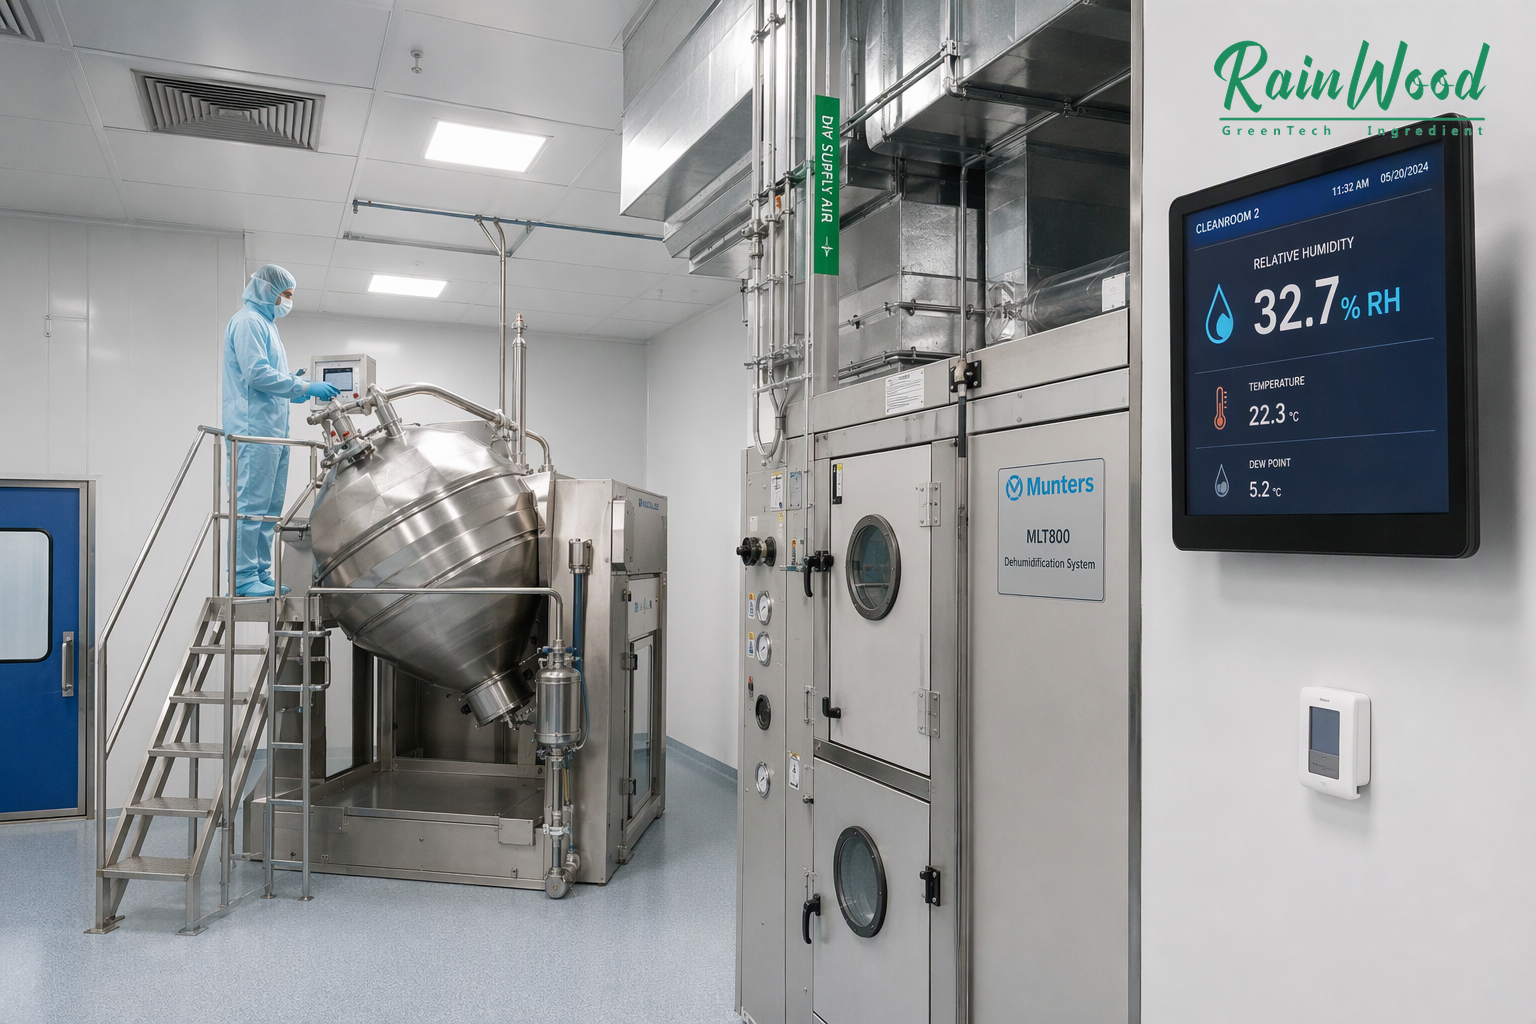
Abbildung 3: cGMP-Stick-Pack-Verpackung und Freigabestandards für chirale Tests
Beweist Verklumpung, dass das Pulver degradiert ist?
Nein. Verklumpung kann durch Feuchtigkeit oder mechanische Beanspruchung entstehen, selbst wenn die Wirkstoffmenge innerhalb der Grenzwerte bleibt. Die Ursache muss untersucht werden.
Kann ein Trockenmittel jedes Fließproblem lösen?
Nein. Auch Korngröße, Dichte, elektrostatische Eigenschaften, Verpackungsöffnung und Geräteeinstellungen sind entscheidend.
Sollte Fließverhalten eine Freigabespezifikation sein?
Dies kann angemessen sein, wenn das Format davon abhängt. Definieren Sie Prüfverfahren und Grenzwerte anhand des tatsächlichen Produktionsprozesses.
Reicht eine kleine Probe für eine Fließentscheidung aus?
In der Regel nicht. Der Käufer benötigt genügend Material für eine repräsentative Pilotverarbeitung und für einen Vergleich mit der Referenzprobe.
Fazit
Die Qualität von Inositol umfasst nicht nur den Gehalt des Pulvers. Entscheidend ist auch das Verhalten des Pulvers beim Eintritt in den Trichter, in die Schnecke, in die Kapselmaschine oder in die Beutelfüllmaschine. Qualifizieren Sie Feuchtigkeitsgehalt, Fließverhalten, Verpackung und Mischverhalten, bevor eine gute Analysezertifikat (COA) zu einem kostspieligen Produktionsproblem wird.
Haftungsausschluss: Dieser Artikel richtet sich an den B2B-Einkauf und die Formulierungsplanung. Er stellt keine medizinische Beratung dar und besagt nicht, dass Inositol-Produkte Krankheiten behandeln, verhindern oder heilen.
Referenzen
- https://pubmed.ncbi.nlm.nih.gov/38163998/
- https://pmc.ncbi.nlm.nih.gov/articles/PMC11309080
- https://www.rainwoodbio.com/oem
Suchen Sie schlüsselfertige Inositol-40:1-Beutel oder Rohstoffe in loser Schüttung?
Teilen Sie Ihre Ziel-Dosis, das Verpackungsformat, ein Beispiel-COA und Ihre Bedenken bezüglich der Fließfähigkeit mit, damit Rainwood Bio die Handhabung und Verpackungsoptionen für Ihr Projekt besprechen kann.
Spezifikation & Angebot anfordern Beutel-Kapazitäten anzeigen