 EN
Resumen técnico ejecutivo
Esta guía de ingeniería analiza la mecánica de la segregación de partículas en mezclas de polvo de inositol en relación 40:1. Descubra cómo el ajuste de la distribución del tamaño de partículas (D50), la dilución geométrica previa a la mezcla y los parámetros validados del mezclador tipo V eliminan la estratificación y garantizan una uniformidad de contenido <5 % RSD.
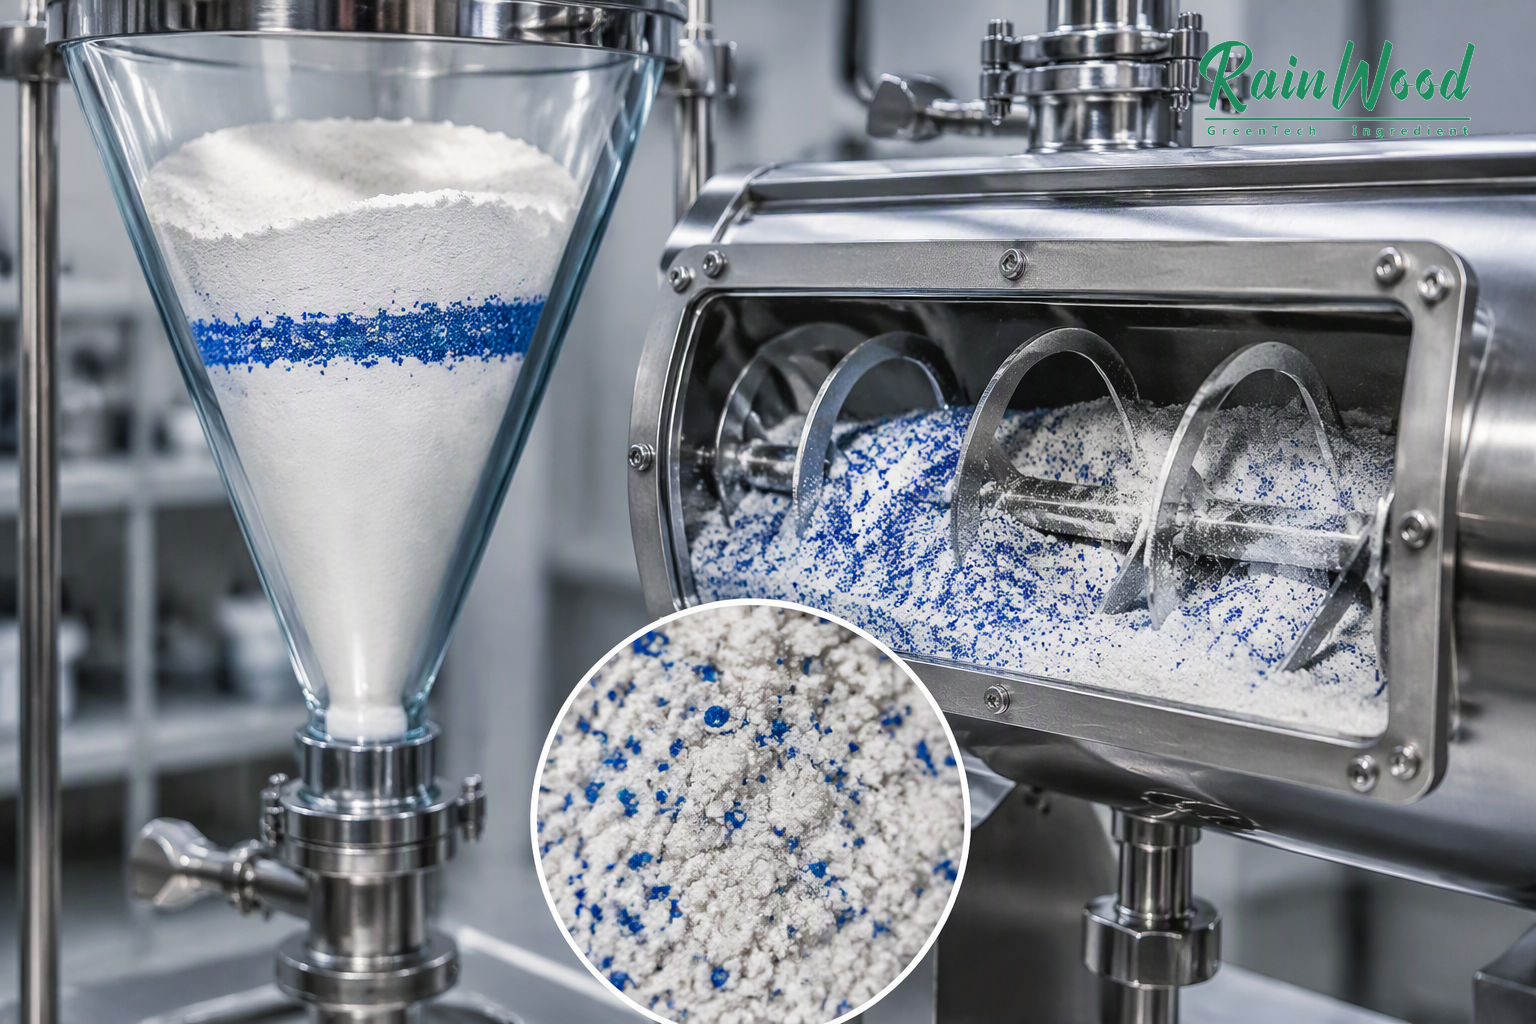
Figura 1: Dinámica microscópica de la mezcla de polvos y análisis de la estratificación de partículas en la fabricación de suplementos dietéticos.
El ingrediente más pequeño puede generar el mayor problema de liberación
En un producto con una proporción de 40:1 entre mio-inositol y D-ciro-inositol, el D-ciro-inositol puede representar solo una pequeña fracción del polvo total. Eso hace que la fórmula parezca sencilla sobre el papel, pero difícil de producir. Si los dos polvos difieren en tamaño de partícula, densidad, forma, humedad o comportamiento electrostático, el componente de dosis baja puede desplazarse de manera distinta a través de la mezcla respecto de la fracción mayoritaria de mio-inositol.
El producto terminado sobres puede seguir luciendo idéntico por fuera. Una verificación rutinaria del peso total podría dar resultado satisfactorio. El problema solo se manifiesta cuando el comprador analiza unidades individuales o toma muestras de distintos puntos durante la operación de llenado. Por eso, una proporción impresa en la etiqueta no sustituye un plan de uniformidad de mezcla.
Cómo ocurre la segregación
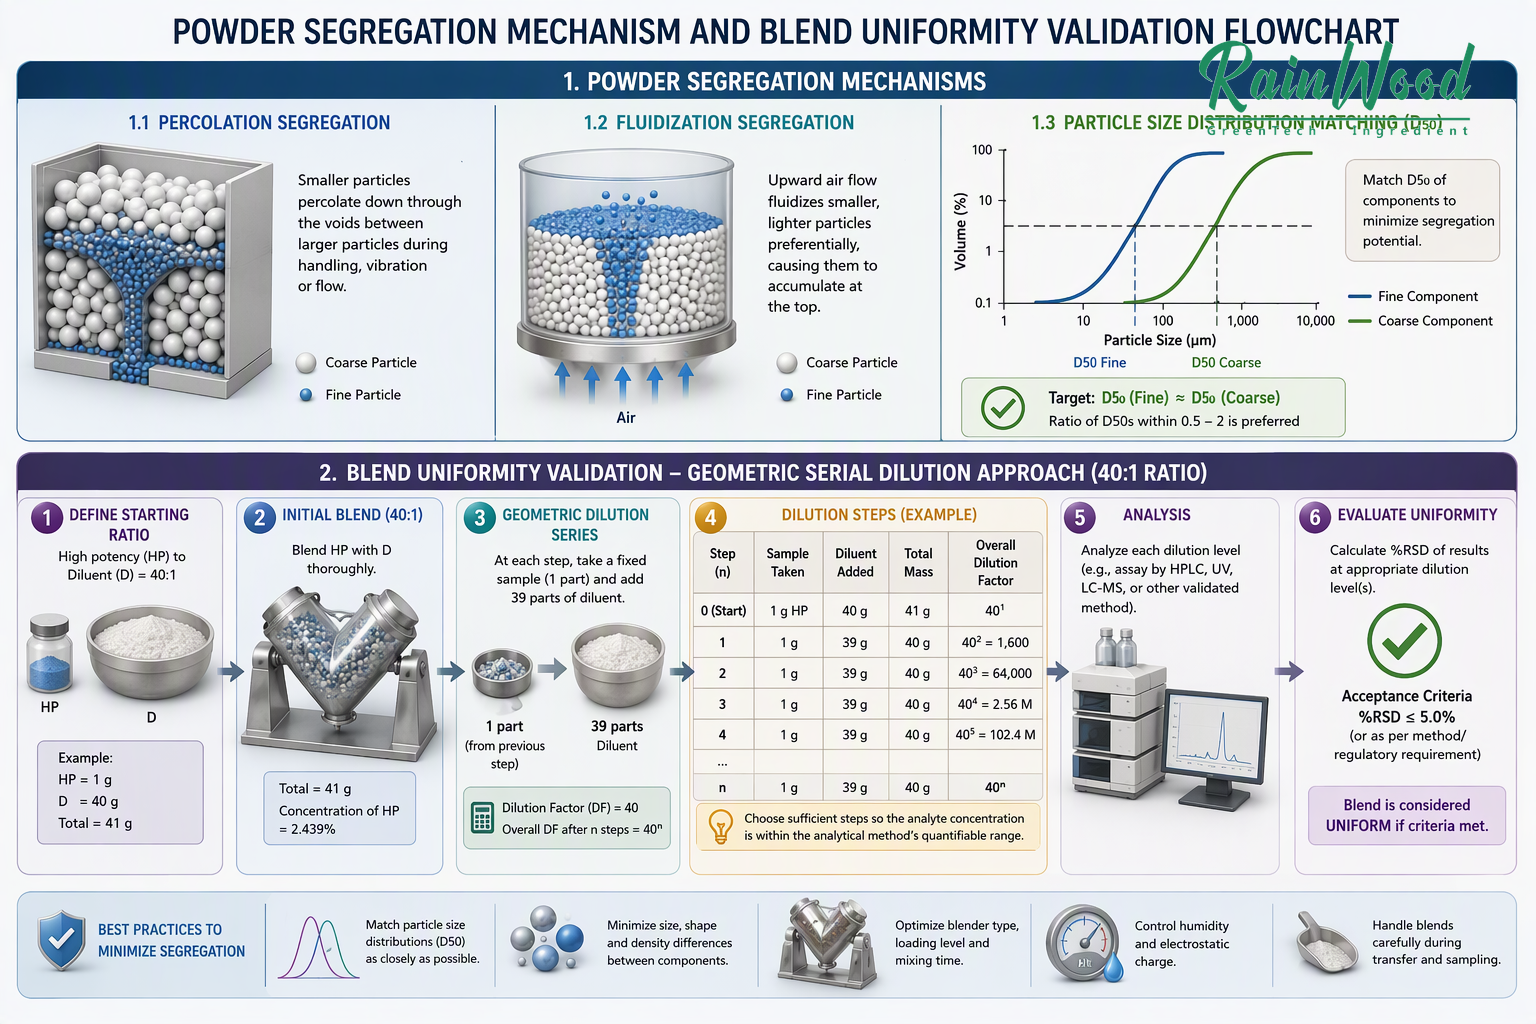
Figura 2: Mecánica de la segregación de polvos y flujo geométrico de dilución serial para mezclas microdosis de 40:1.
La segregación puede ocurrir durante la carga, la mezcla, la transferencia, la vibración, la retención en tolvas, la alimentación mediante tornillos sinfín o el transporte. Las partículas más grandes o más densas pueden sedimentarse, mientras que las partículas más finas migran. La carga electrostática puede hacer que un componente se adhiera al equipo o a los revestimientos. El movimiento repetido puede separar una mezcla que era uniforme inmediatamente después de la mezcla.
El incentivo del proveedor suele ser la velocidad operativa. Una adición directa puede ser más rápida que la preparación de una premezcla controlada, y una simple verificación del peso total resulta más económica que analizar la distribución individual de los principios activos.
Utilice el guía de la proporción de inositol para distinguir las matemáticas teóricas de la relación de mezcla del control físico necesario para lograr dicha relación en cada unidad.
Por qué una premezcla puede ayudar, pero no garantiza la uniformidad
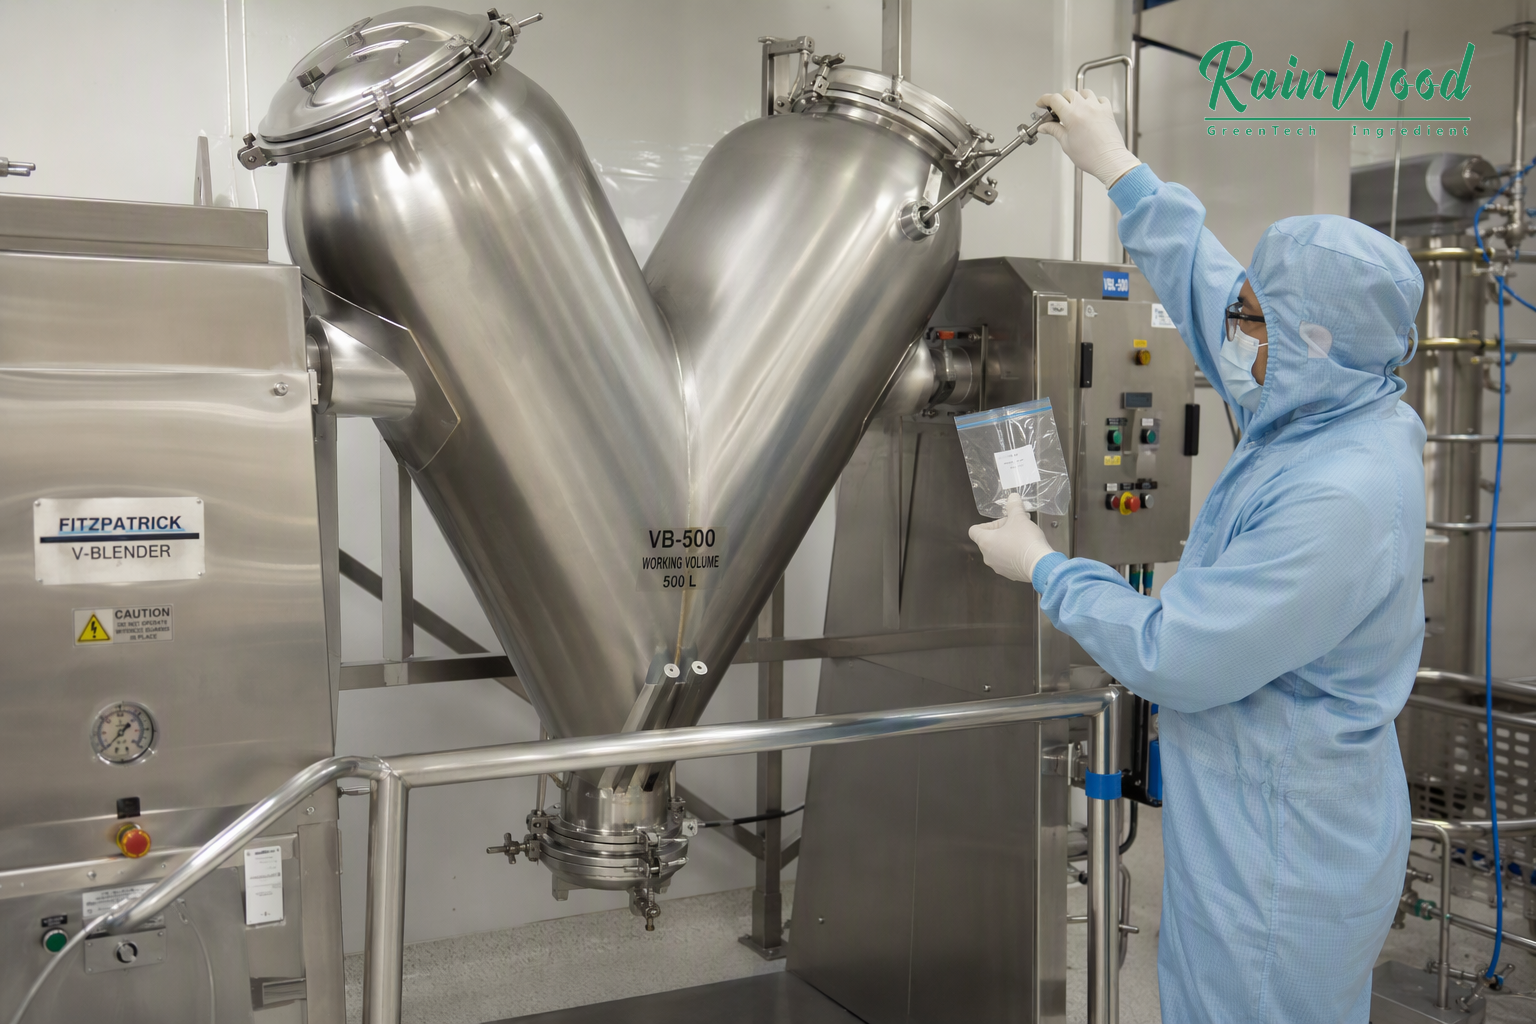
Figura 3: Muestreo multi-punto con sonda durante el proceso, según controles de calidad en mezcladores tipo V farmacéuticos bajo normas cGMP.
Una mezcla previa puede diluir el D-chiro-inositol en un vehículo compatible antes de añadirlo al lote mayor de mio-inositol. Se deben definir el vehículo, el factor de dilución, el tiempo de mezcla, el orden de adición y la ruta de transferencia. Una mezcla previa puede mejorar la distribución, pero introduce otro material y otro cálculo. La cantidad activa en la mezcla previa debe ser visible y la mezcla previa debe ensayarse antes de su liberación en la mezcla final.
No acepte «mezclado exhaustivamente» como atributo de calidad. Solicite información sobre el equipo de mezcla, el rango de carga, el tiempo, las ubicaciones de muestreo y el límite de aceptación. El plan correcto depende del tamaño del lote y del equipo. Un proceso que funcione en un recipiente de laboratorio pequeño puede no funcionar en una mezcladora comercial con un nivel de llenado y una trayectoria de descarga distintos.
La pérdida del comprador derivada de un producto desigual de 40:1
Un sobre con dosis insuficiente puede generar un problema de precisión en la etiqueta, mientras que un sobre con dosis excesiva puede provocar otras preocupaciones relacionadas con la calidad y las declaraciones del producto. Si la marca vende una caja mensual, una sola producción fallida puede afectar a miles de unidades. Es posible que no se pueda volver a procesar el producto una vez que el polvo esté sellado. Entonces, la marca debe asumir los costos de la investigación, las pruebas, el nuevo empaque y la entrega retrasada.
La pérdida de reputación es más acusada cuando el producto se comercializa como una proporción diseñada con precisión. Los clientes y los compradores profesionales esperan que dicha proporción signifique algo más que un titular publicitario. Un proveedor que no pueda explicar los métodos de muestreo y la uniformidad debilita por completo la historia del producto.
Cómo verificar la uniformidad
Elabore un plan de muestreo que cubra el inicio, la mitad y el final de la mezcla y el llenado. Analice sachets individuales o una muestra compuesta justificada, no solo una muestra mezclada grande que pueda ocultar la variabilidad. Para un componente de D-chiro-inositol de baja dosis, el método analítico debe ser lo suficientemente sensible y específico para la cantidad declarada. Registre la ubicación de la muestra, el número de unidad, el resultado y el criterio de aceptación.
Revise la densidad de la mezcla, el tamaño de partícula, la humedad y la fluidez antes y después de la prueba piloto. Inspeccione el tiempo de residencia en la tolva y la vibración durante la transferencia. Compare las primeras y últimas cajas tras la simulación de transporte si el producto se vende en sobres individuales. El guía de uniformidad del sobre de inositol proporciona una lista de verificación específica para esta decisión de liberación.
Mantenga separadas las operaciones matemáticas de relación y las de peso de llenado
La mezcla puede tener una proporción teórica correcta pero aun así fallar debido a variaciones en el peso de llenado. Calcule la cantidad activa por sobre en función de la fórmula maestra, el ajuste analítico, el exceso y el peso neto objetivo. Luego verifique las unidades reales. Un promedio aprobado de peso neto no demuestra que el componente activo esté distribuido uniformemente.
Si la fórmula utiliza un vehículo, distinga el peso del vehículo del D-chiro-inositol activo. Si la sobre contiene saborizante, ácido o un micronutriente, confirme que el método de extracción y análisis pueda separar el compuesto objetivo de la matriz.
Cómo RainwoodBio puede apoyar una mezcla controlada
RainwoodBio publica la confirmación de requisitos, la gestión de proveedores de materias primas, el control GMP/del proceso, las pruebas de calidad y la liberación, y OEM capacidad de envase en polvo tipo stick-pack. Estos aspectos son relevantes para un proyecto de inositol con relación 40:1 cuando la marca requiere un premezcla documentada y un proceso de llenado. El comprador debe solicitar evidencia específica del producto: fórmula maestra, registro de mezclado, plan de muestreo, resultados de unidades terminadas y especificación del empaque.
Puerta de aprobación de uniformidad
Antes de aprobar una producción comercial, exija:
- cantidades activas definidas y base de la relación;
- proceso de premezcla o adición directa;
- parámetros de mezclado y transferencia;
- muestreo inicial, intermedio y final;
- Método y límite para D-chiro-inositol;
- resultados de llenado neto y uniformidad del principio activo;
- normas de decisión para desviaciones y reprocesamiento.
Solicite una Revisión de la Uniformidad de la Mezcla de Inositol junto con la fórmula, el equipo, el tamaño del lote y el plan de ensayos propuesto.
Confirmar el proceso tras el transporte, no solo tras la mezcla
Si la mezcla se traslada mediante un alimentador vibratorio, una tubería neumática o una ruta de transferencia larga, tomar una muestra tras el paso de transferencia. Una mezcla puede superar la verificación en la mezcladora y segregarse antes de llegar al embudo de llenado. Registrar el tiempo de espera y el número de recargas del embudo, ya que cada cambio puede afectar la distribución.
Utilizar un conjunto conservado de sobres inicial, intermedio y final para compararlos con la mezcla a granel. Si los resultados muestran una tendencia en una dirección determinada, investigar el comportamiento de descarga y del embudo antes de modificar la fórmula. Añadir más mezcla quizá no resuelva un problema generado posteriormente en el proceso.
Utilizar la capacidad del proceso en lugar de conformidad de un único lote
Después de la primera liberación, analice las tendencias de los resultados por unidad individual e investigue cualquier desviación hacia el límite de la especificación. Compare los resultados con la carga del mezclador, el tiempo de transferencia, el rellenado del embudo y la humedad. El objetivo es demostrar que el proceso sigue siendo capaz bajo condiciones normales de producción, no solo que un lote cuidadosamente supervisado haya aprobado.
Documente el componente de baja dosis como un atributo crítico
El acuerdo de calidad debe identificar el D-ciro-inositol como un principio activo crítico cuando la declaración del producto dependa de él. Esto indica a los equipos de producción, laboratorio y liberación que una masa total aceptable del polvo no puede cerrar la investigación. Los atributos críticos requieren un método, un plan de muestreo, un límite y una respuesta.
Preguntas frecuentes
¿Puede la inspección visual detectar la segregación?
Normalmente no. El polvo y los sobres pueden parecer idénticos mientras que la concentración del componente de baja dosis varía.
¿Es suficiente una muestra compuesta?
Puede ocultar las diferencias entre unidades. Para un principio activo de baja dosis, resulta más seguro realizar pruebas individuales por unidad o aplicar un diseño de muestreo debidamente justificado.
¿Puede resolver siempre el problema una mezcla más intensa?
No. Una mezcla excesiva puede generar calor, desgaste o segregación durante la descarga. El proceso requiere optimización, no simplemente más tiempo.
¿Demuestra un promedio aprobatorio que cada sobre cumple los requisitos?
No. Los resultados promedio pueden ocultar valores atípicos. Revise la distribución y el plan de muestreo.
Conclusión
El componente de D-chiro-inositol en dosis bajas merece mayor atención que el polvo dominante de mio-inositol. Controle la mezcla previa, la trayectoria del flujo, el muestreo, el método y las unidades terminadas para que la promesa 40:1 sea medible y no meramente decorativa.
**Aviso legal:** Este artículo está destinado a la planificación de calidad y adquisiciones B2B. No constituye consejo médico ni establece que los productos de inositol traten, prevengan ni curen enfermedades.
Referencias
- https://pmc.ncbi.nlm.nih.gov/articles/PMC11309080
- https://pubmed.ncbi.nlm.nih.gov/38163998/
- https://www.rainwoodbio.com/oEM
Colabore con RainwoodBio para formulaciones certificadas de inositol
Ya necesite mi-o-inositol de alta pureza, D-ciro-inositol con verificación quiral o fabricación precisa de sobres monodosis en relación 40:1, nuestras instalaciones bajo normas cGMP ofrecen trazabilidad completa por lote y verificación analítica mediante certificados de análisis (COA).
Tabla de Contenidos
- El ingrediente más pequeño puede generar el mayor problema de liberación
- Cómo ocurre la segregación
- Por qué una premezcla puede ayudar, pero no garantiza la uniformidad
- La pérdida del comprador derivada de un producto desigual de 40:1
- Cómo verificar la uniformidad
- Mantenga separadas las operaciones matemáticas de relación y las de peso de llenado
- Cómo RainwoodBio puede apoyar una mezcla controlada
- Puerta de aprobación de uniformidad
- Confirmar el proceso tras el transporte, no solo tras la mezcla
- Utilizar la capacidad del proceso en lugar de conformidad de un único lote
- Documente el componente de baja dosis como un atributo crítico
- Preguntas frecuentes
- Conclusión
- Referencias