 EN
Résumé technique exécutif
Ce guide technique examine les mécanismes de la ségrégation des particules dans les mélanges de poudre d’inositol à rapport 40:1. Découvrez comment l’adéquation de la distribution granulométrique (D50), la dilution géométrique préalable et les paramètres validés du mélangeur en V éliminent la stratification et garantissent une uniformité de teneur <5 % RSD.
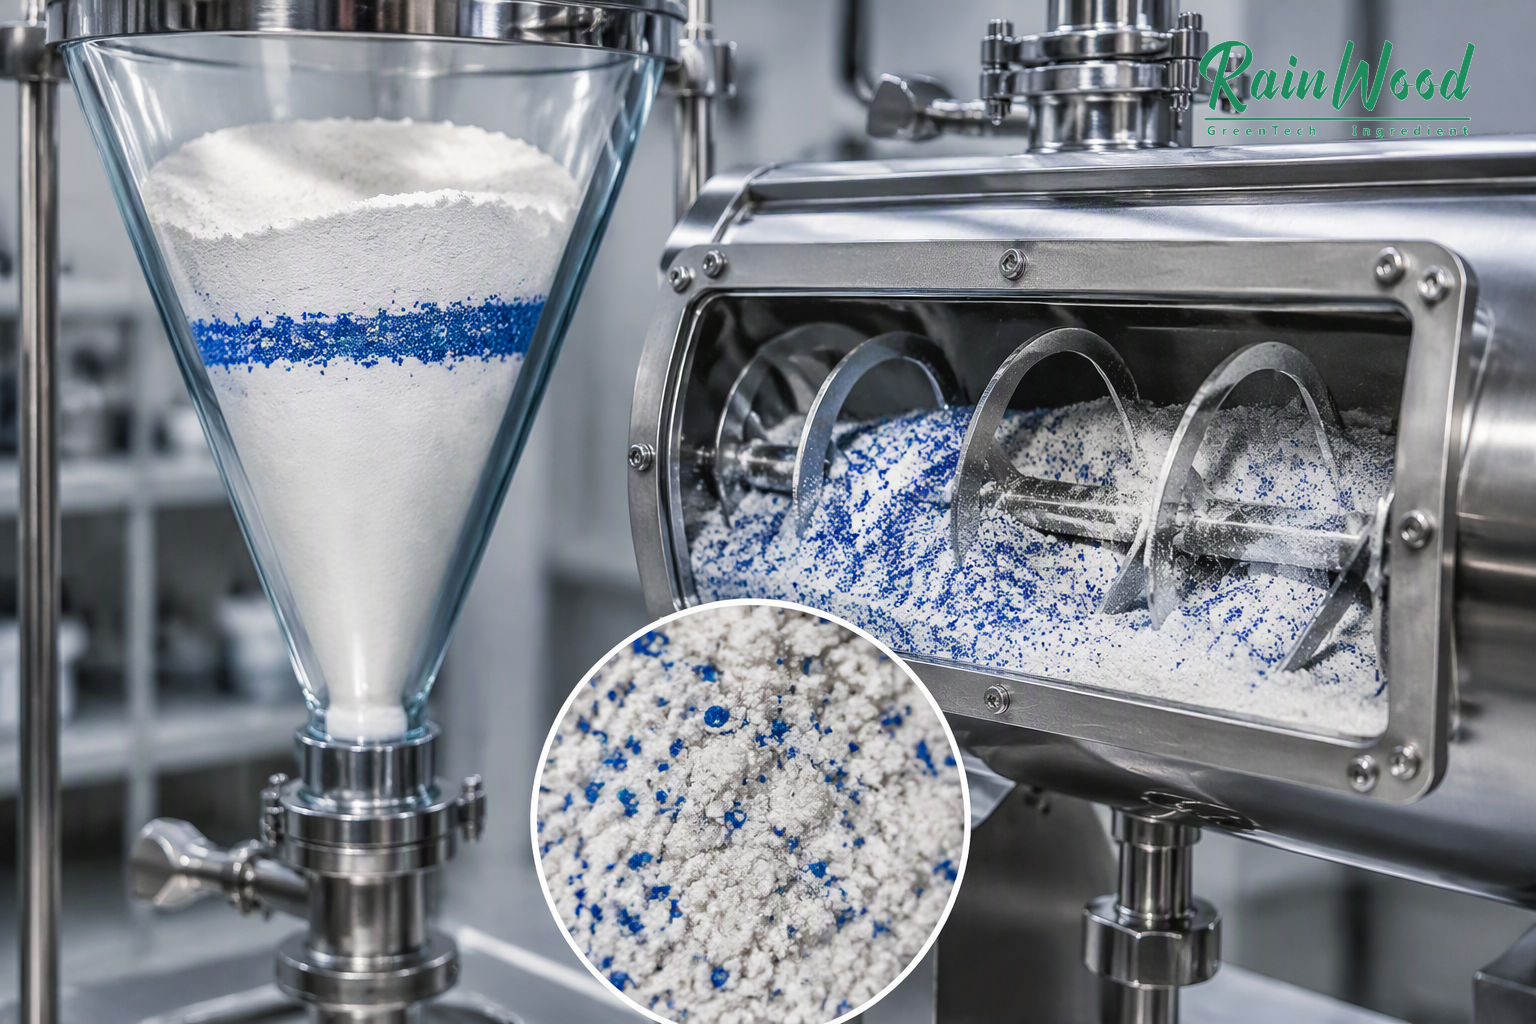
Figure 1 : Dynamique microscopique du mélange de poudres et analyse de la stratification des particules dans la fabrication de compléments alimentaires.
L’ingrédient le plus petit peut causer le problème de libération le plus important
Dans un produit contenant du myo-inositol et du D-chiro-inositol dans un rapport de 40:1, le D-chiro-inositol peut ne représenter qu’une faible fraction de la poudre totale. Cela rend la formule simple en apparence sur le papier, mais complexe à produire. Si les deux poudres diffèrent par leur taille de particules, leur densité, leur forme, leur teneur en humidité ou leur comportement électrostatique, le composant à faible dose peut se déplacer différemment dans le mélange que la fraction majoritaire de myo-inositol.
Le produit fini sachet peut toutefois paraître identique extérieurement. Un contrôle routinier du poids total peut être jugé conforme. Le problème n’apparaît que lorsque l’acheteur analyse des unités individuelles ou prélève des échantillons à différents points de la phase de remplissage. C’est pourquoi un rapport indiqué sur l’étiquette ne saurait remplacer un plan d’uniformité de mélange.
Comment la ségrégation peut-elle se produire
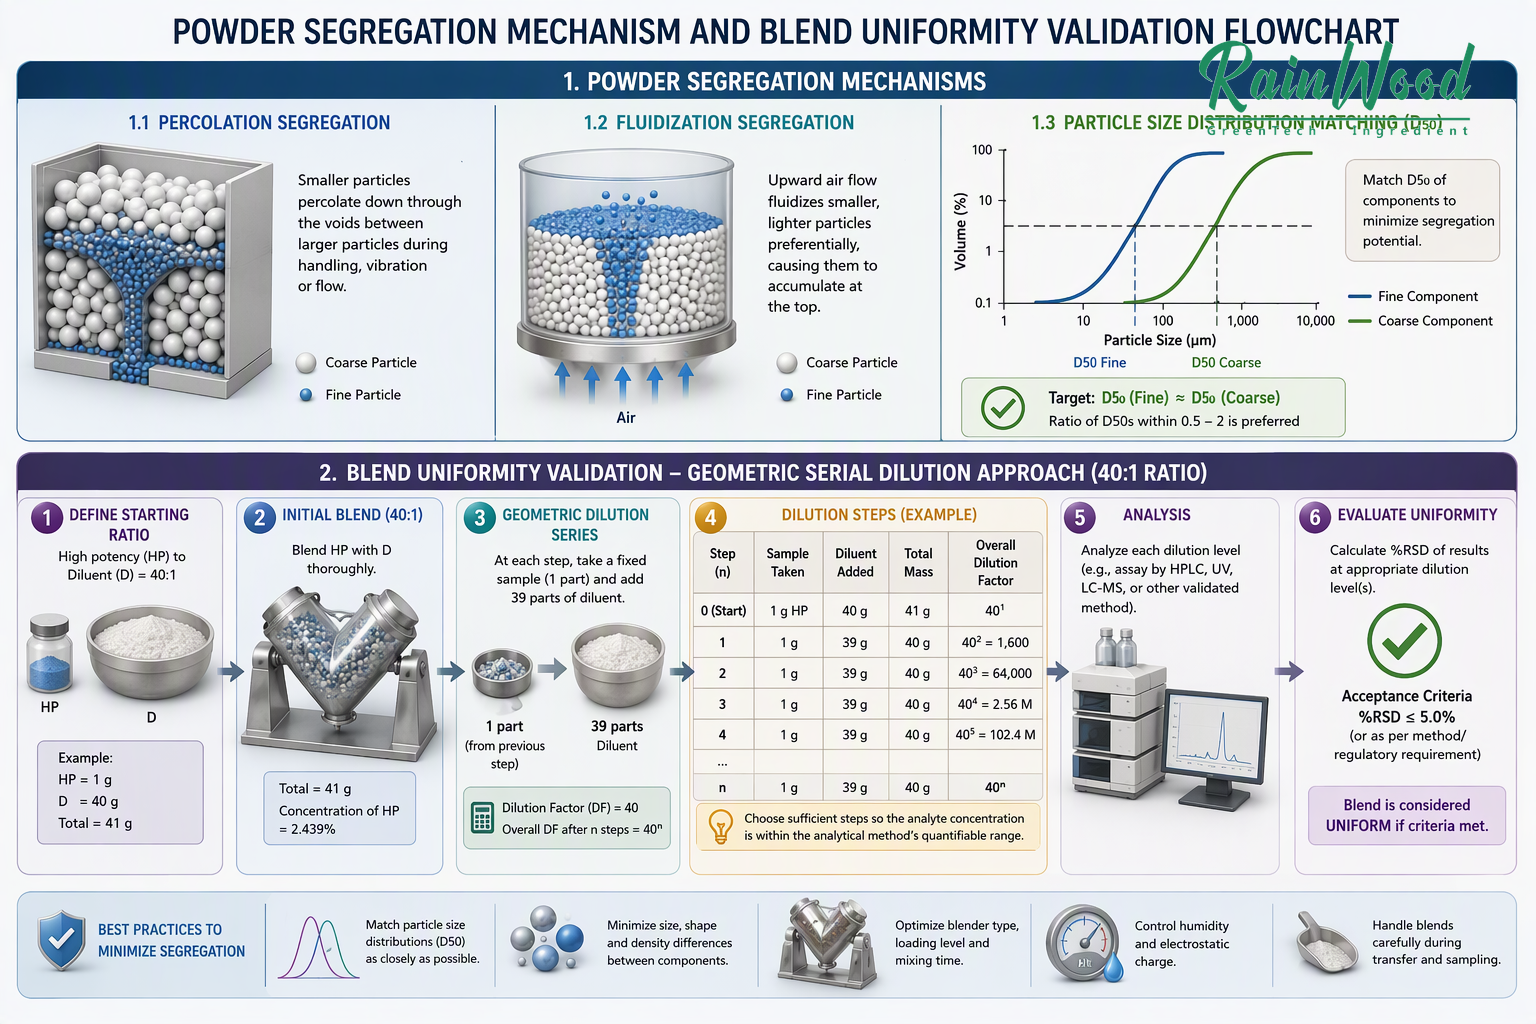
Figure 2 : Mécanismes de ségrégation des poudres et procédure géométrique de dilution sérielle pour les mélanges à microdose de rapport 40:1.
La ségrégation peut se produire pendant la charge, le mélange, le transfert, les vibrations, le stockage dans un trémie, l’alimentation par vis sans fin ou le transport. Les particules plus grosses ou plus denses peuvent se tasser, tandis que les particules plus fines migrent. Une charge électrostatique peut faire adhérer un composant aux équipements ou aux revêtements internes. Des mouvements répétés peuvent séparer un mélange qui était uniforme immédiatement après le mélange.
L’incitation du fournisseur repose souvent sur la rapidité opérationnelle. Un ajout direct peut être plus rapide que la préparation d’un prémélange contrôlé, et une simple vérification du poids total est moins coûteuse que des analyses de la distribution individuelle des principes actifs.
Utilisez le guide sur le rapport d’inositol permettre de distinguer les calculs théoriques du rapport des ingrédients de la commande physique nécessaire pour concrétiser ce rapport dans chaque unité.
Pourquoi un prémélange peut aider, sans toutefois prouver l’uniformité
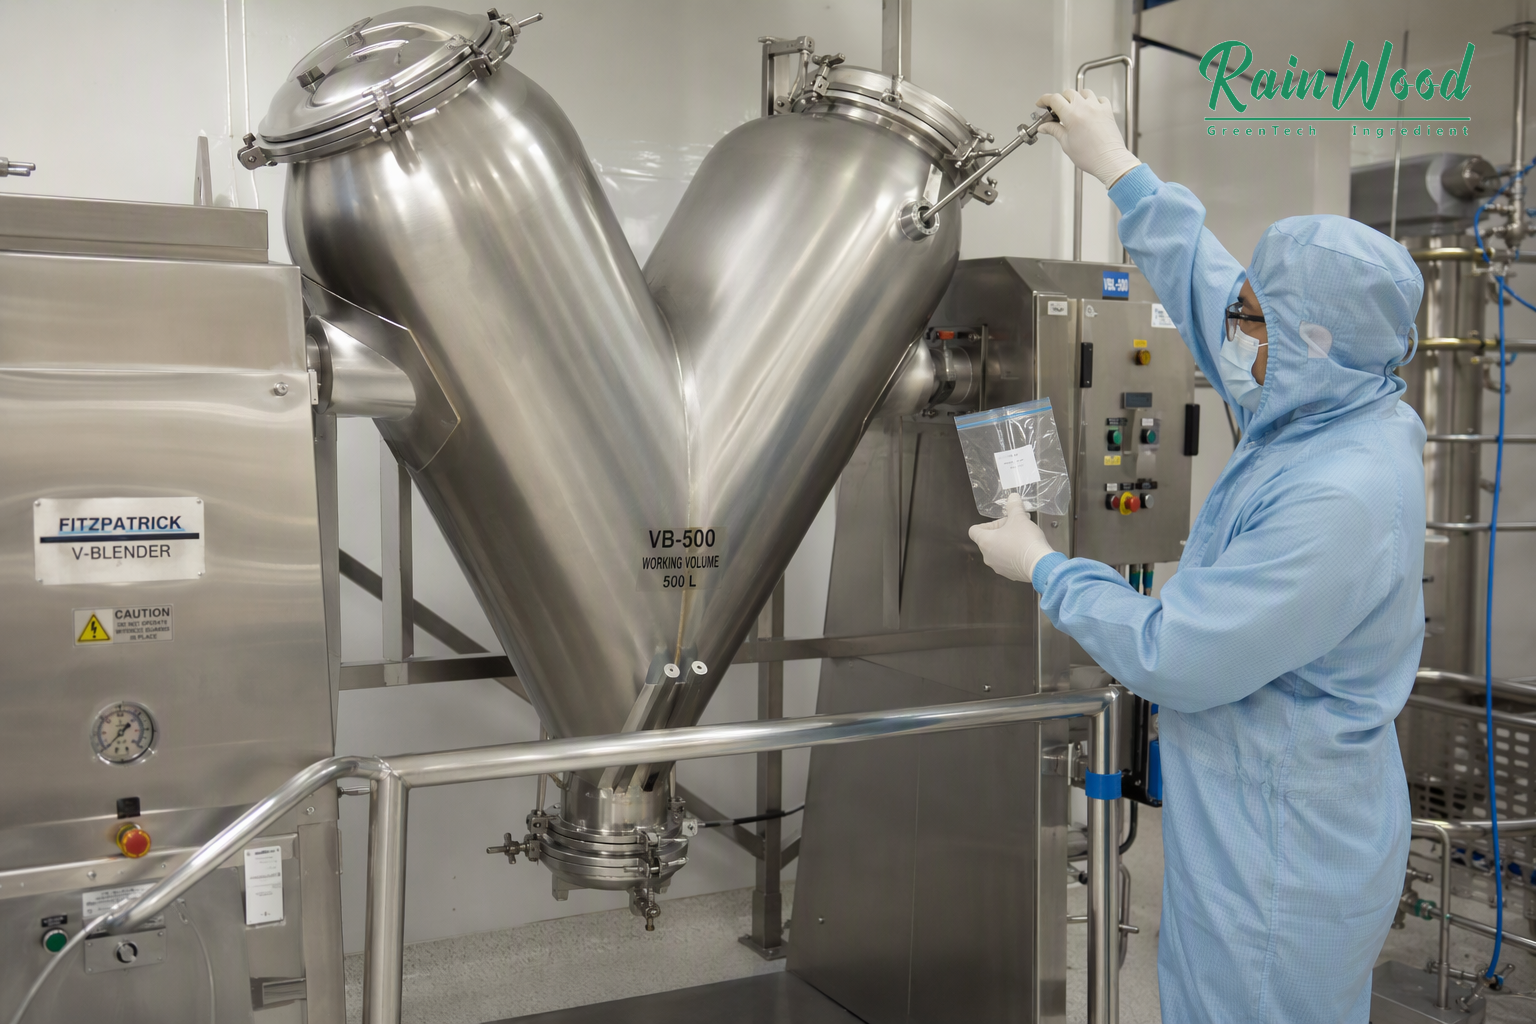
Figure 3 : Contrôle qualité en cours de fabrication avec prélèvement multipoint par échantillonneur (« thief sampling ») dans un malaxeur V pharmaceutique conforme aux bonnes pratiques de fabrication (cGMP).
Un pré-mélange peut diluer le D-chiro-inositol dans un vecteur compatible avant son ajout au lot plus important de myo-inositol. Le vecteur, le facteur de dilution, la durée de mélange, l’ordre d’ajout et le trajet de transfert doivent être définis. Un pré-mélange peut améliorer la répartition, mais il introduit un matériau supplémentaire ainsi qu’un calcul supplémentaire. La teneur en principe actif dans le pré-mélange doit être traçable, et ce dernier doit faire l’objet de tests avant sa libération dans le mélange final.
Ne pas accepter l’expression « mélangé soigneusement » comme attribut qualité. Demander les caractéristiques de l’équipement de mélange, la plage de charge, la durée, les emplacements de prélèvement des échantillons et la limite d’acceptation. Le plan approprié dépend de la taille du lot et des équipements utilisés. Un procédé efficace dans un petit bol de laboratoire peut ne pas fonctionner dans un mélangeur industriel présentant un niveau de remplissage différent et un chemin d’évacuation distinct.
La perte subie par l’acheteur sur un produit non homogène de rapport 40:1
Un sachet sous-dosé peut poser un problème de précision de l’étiquetage, tandis qu’un sachet surdosé peut soulever d’autres préoccupations liées à la qualité et aux allégations. Si la marque commercialise une boîte mensuelle, une seule défaillance lors de la fabrication peut affecter des milliers d’unités. Une reprise du travail peut s’avérer impossible une fois la poudre scellée. La marque doit alors assumer les coûts liés à l’enquête, aux essais, à l’emballage neuf et au retard dans la livraison.
La perte de réputation est plus sévère lorsque le produit est présenté comme résultant d’un ratio précisément calculé. Les clients et les acheteurs professionnels s’attendent à ce que ce ratio signifie davantage qu’un simple slogan marketing. Un fournisseur incapable d’expliquer ses méthodes d’échantillonnage et de garantir l’uniformité affaiblit l’ensemble de la démarche produit.
Comment vérifier l’uniformité
Élaborer un plan d’échantillonnage couvrant le début, le milieu et la fin du mélange et du conditionnement. Analyser des sachets individuels ou un échantillon composite justifié, et non uniquement un grand échantillon homogénéisé qui pourrait masquer les variations. Pour un composant à faible teneur en D-chiro-inositol, la méthode analytique doit être suffisamment sensible et spécifique pour quantifier la teneur déclarée. Enregistrer l’emplacement de l’échantillon, le numéro d’unité, le résultat et le critère d’acceptation.
Examiner la densité du mélange, la granulométrie, l’humidité et l’écoulement avant et après le pilote. Vérifier le temps de séjour dans la trémie et les vibrations lors du transfert. Comparer les premiers et derniers cartons après la simulation du transport si le produit est vendu en sachets individuels. Le guide d’uniformité des sachets d’inositol fournit une liste de contrôle dédiée pour cette décision de mise sur le marché.
Garder séparés les calculs de rapport et les calculs de poids de remplissage
Le mélange peut avoir un rapport théorique correct, mais échouer néanmoins en raison de variations du poids de remplissage. Calculez la quantité active par sachet à partir de la formule maîtresse, de l’ajustement d’essai, de la surdose et du poids net cible. Vérifiez ensuite les unités réelles. Une moyenne satisfaisante du poids net ne prouve pas que le composant actif est uniformément réparti.
Si la formule utilise un vecteur, distinguez clairement le poids du vecteur de celui du D-chiro-inositol actif. Si le sachet contient une saveur, un acide ou un micronutriment, assurez-vous que la méthode d’extraction et d’essai permet de séparer la cible de la matrice.
Comment RainwoodBio peut soutenir un mélange contrôlé
RainwoodBio publie la confirmation des exigences, la gestion des fournisseurs de matières premières, le contrôle GMP/processus, les essais qualité et la libération, ainsi que Équipement d'origine (OEM) capacité de conditionnement en sachets-dose en poudre. Ces éléments sont pertinents pour un projet d’inositol à ratio 40:1 lorsque la marque exige un mélange préparé documenté et un procédé de remplissage validé. L’acheteur doit demander des preuves spécifiques au produit : formule-maîtresse, registre de mélange, plan d’échantillonnage, résultats sur l’unité finie et spécifications d’emballage.
Porte d’approbation de l’uniformité
Avant d’approuver une fabrication commerciale, exiger :
- les teneurs définies en principe actif et la base du ratio ;
- le procédé de mélange préparé ou d’ajout direct ;
- les paramètres de mélange et de transfert ;
- un échantillonnage au début, au milieu et à la fin du lot ;
- La méthode et la limite applicables au D-chiro-inositol ;
- les résultats concernant le remplissage net et l’uniformité du principe actif ;
- les règles de décision relatives aux écarts et aux opérations de reprise.
Demandez un Examen de l’uniformité du mélange d’inositol avec la formule, les équipements, la taille du lot et le plan d’essais proposé.
Confirmer le procédé après le transport, et non seulement après le mélange
Si le mélange est transféré par un alimentateur vibrant, une ligne pneumatique ou un trajet de transfert long, prélever un échantillon après l’étape de transfert. Un mélange peut réussir le contrôle au niveau du mélangeur, puis se ségréguer avant d’atteindre la trémie de remplissage. Enregistrer le temps d’attente et le nombre de remplissages de la trémie, car chaque changement peut influencer la distribution.
Utiliser un jeu conservé de sachets provenant du début, du milieu et de la fin pour les comparer au mélange en vrac. Si les résultats évoluent dans une même direction, examiner le comportement de la vidange et de la trémie avant de modifier la formule. Ajouter davantage de mélange ne résoudra pas nécessairement un problème survenu ultérieurement dans le procédé.
Utiliser la capacité du procédé plutôt qu’un seul lot conforme
Après la première série de production, suivre l’évolution des résultats unitaires et enquêter sur tout décalage vers la limite des spécifications. Comparer les résultats avec la charge du mélangeur, le temps de transfert, le remplissage de la trémie et l’humidité. L’objectif est de démontrer que le procédé reste capable dans les conditions normales de production, et non pas uniquement qu’un lot soigneusement surveillé a satisfait aux exigences.
Documenter le composant à faible dose comme un attribut critique
L’accord qualité doit identifier le D-chiro-inositol comme principe actif critique lorsque l’allégation du produit en dépend. Cela informe les équipes de production, de laboratoire et de libération que la simple conformité du poids total de la poudre ne permet pas de clore l’enquête. Les attributs critiques nécessitent une méthode, un plan d’échantillonnage, une limite et une réponse.
Questions fréquemment posées
L’inspection visuelle permet-elle de détecter la ségrégation ?
Généralement non. La poudre et les sachets peuvent paraître identiques alors que la teneur en composant à faible dose varie.
Un échantillon composite suffit-il ?
Il peut masquer les différences d’une unité à l’autre. Pour un principe actif à faible dose, il est plus sûr de procéder à des analyses unitaires ou d’appliquer un plan d’échantillonnage justifié.
Un mélange plus poussé résout-il toujours le problème ?
Non. Un mélange excessif peut générer de la chaleur, de l’usure ou une ségrégation pendant la vidange. Le procédé nécessite une optimisation, pas simplement plus de temps.
Une moyenne satisfaisante prouve-t-elle que chaque sachet est conforme ?
Non. Des résultats moyens peuvent masquer des valeurs aberrantes. Examinez la répartition statistique et le plan d’échantillonnage.
Conclusion
Le composant D-chiro-inositol à faible dose mérite davantage d’attention que la poudre dominante de myo-inositol. Maîtrisez le pré-mélange, le parcours d’écoulement, l’échantillonnage, la méthode analytique et les unités finies afin que la promesse 40:1 soit mesurable, et non purement décorative.
**Avertissement :** Cet article vise la planification qualité et approvisionnement B2B. Il ne constitue pas un conseil médical et n’établit pas que les produits inositol traitent, préviennent ou guérissent une maladie.
Références
- https://pmc.ncbi.nlm.nih.gov/articles/PMC11309080
- https://pubmed.ncbi.nlm.nih.gov/38163998/
- https://www.rainwoodbio.com/équipement d'origine (OEM)
Collaborez avec RainwoodBio pour des formulations certifiées d’inositol
Que vous ayez besoin d’un myo-inositol de haute pureté, d’un D-chiro-inositol vérifié chiralement ou d’une fabrication précise de sachets-dose uniques à ratio 40:1, nos installations conformes aux bonnes pratiques de fabrication (cGMP) garantissent une traçabilité complète par lot et une vérification analytique par certificat d’analyse (COA).
Table des matières
- L’ingrédient le plus petit peut causer le problème de libération le plus important
- Comment la ségrégation peut-elle se produire
- Pourquoi un prémélange peut aider, sans toutefois prouver l’uniformité
- La perte subie par l’acheteur sur un produit non homogène de rapport 40:1
- Comment vérifier l’uniformité
- Garder séparés les calculs de rapport et les calculs de poids de remplissage
- Comment RainwoodBio peut soutenir un mélange contrôlé
- Porte d’approbation de l’uniformité
- Confirmer le procédé après le transport, et non seulement après le mélange
- Utiliser la capacité du procédé plutôt qu’un seul lot conforme
- Documenter le composant à faible dose comme un attribut critique
- Questions fréquemment posées
- Conclusion
- Références