 EN
Titre Meta : Optimisation à grande échelle du mélange et maîtrise de la dérive des poudres dans les sachets individuels
Meta Description : Les échantillons de prototypes de banc d’essai échouent souvent lors de la production commerciale. Comment éviter la ségrégation des poudres, l’agglomération et la dérive des arômes lors du passage à l’échelle commerciale.
Chaque fondateur de marque se souvient de l’excitation ressentie en approuvant l’échantillon « or » sur banc d’essai : un sachet individuel préparé manuellement, rempli en laboratoire, qui se dissout instantanément, a une saveur vive et s’écoule sans accroc. Pourtant, dès que la commande commerciale de 50 000 boîtes destinées à la vente au détail arrive, les clients signalent des agglomérats, des pics de saveur aigre ou des variations de puissance en créatine.
Que s’est-il passé ? La réalité physique du passage d’un mélangeur de laboratoire de 5 kg à un mélangeur industriel en V de 1 000 kg introduit des dynamiques majeures en génie chimique : augmentation du cisaillement par frottement, génération de charges électrostatiques, usure des particules et temps de séjour prolongé des poudres dans les trémies d’emballage.
La mécanique de la dérive lors du passage à l’échelle commerciale
Dans les grands mélangeurs industriels, les particules aromatiques fines et les sels minéraux lourds (comme le chlorure de potassium et le malate de magnésium) se déplacent à des vitesses différentes. Un mélange excessif peut générer de l’électricité statique, provoquant l’adhérence des poudres fines sur les parois des machines, tandis qu’un mélange insuffisant crée des points chauds où des poches d’acide concentré altèrent l’uniformité du goût.
Nous avons une protocoles commerciaux de montée en échelle et de validation du mélange Services OEM pour sticks électrolytiques à la créatine .
Pourquoi la validation sur ligne pilote est obligatoire avant l’emballage à grande échelle
RainwoodBio applique une procédure stricte de montée en échelle en trois paliers : recherche-développement en laboratoire (5 kg), essai de validation pilote (50 kg) et mise en production commerciale (500–2 000 kg). À chaque étape, la fluidité des poudres (indice de Carr, rapport de Hausner) et l’homogénéité du mélange sont vérifiées dans plusieurs zones du fût avant le démarrage du conditionnement en sachets individuels à haute vitesse.
Lire notre guide de qualification des lots pilotes contactez-nous pour une consultation OEM .
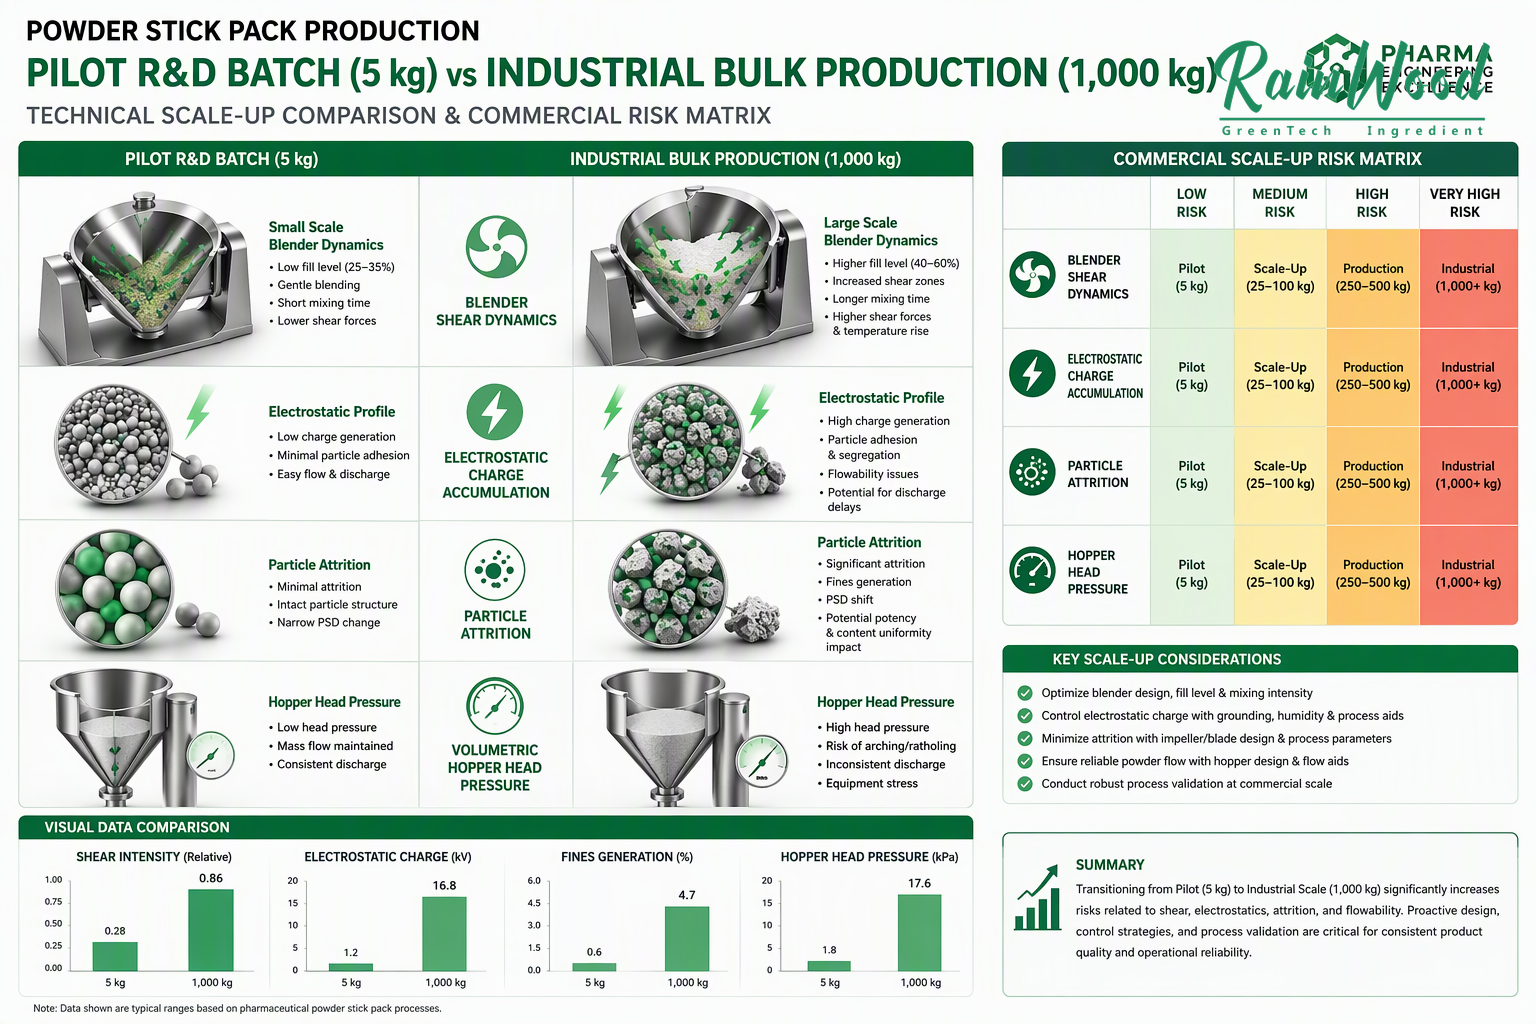
Figure 1 : Paramètres d’ingénierie de montée en échelle — dynamique d’un lot pilote (5 kg) comparée à celle d’une production industrielle commerciale (1 000 kg).
Tableau comparatif entre échelle pilote et échelle commerciale
Comment RainwoodBio valide le passage à l’échelle commerciale
RainwoodBio utilise des mélangeurs informatisés en forme de V équipés de barres de pulvérisation liquide de précision (pour une dispersion uniforme des arômes naturels) et de salles propres d’emballage à faible humidité (< 35 % HR). Notre équipe d’ingénierie effectue des prélèvements aléatoires complets sur le tambour afin de garantir que le 50 000e sachet individuel présente la même saveur, la même puissance active et la même apparence que le 1er sachet individuel.
Demandez un examen pilote du passage à l’échelle commerciale Examen du développement de format RainwoodBio .
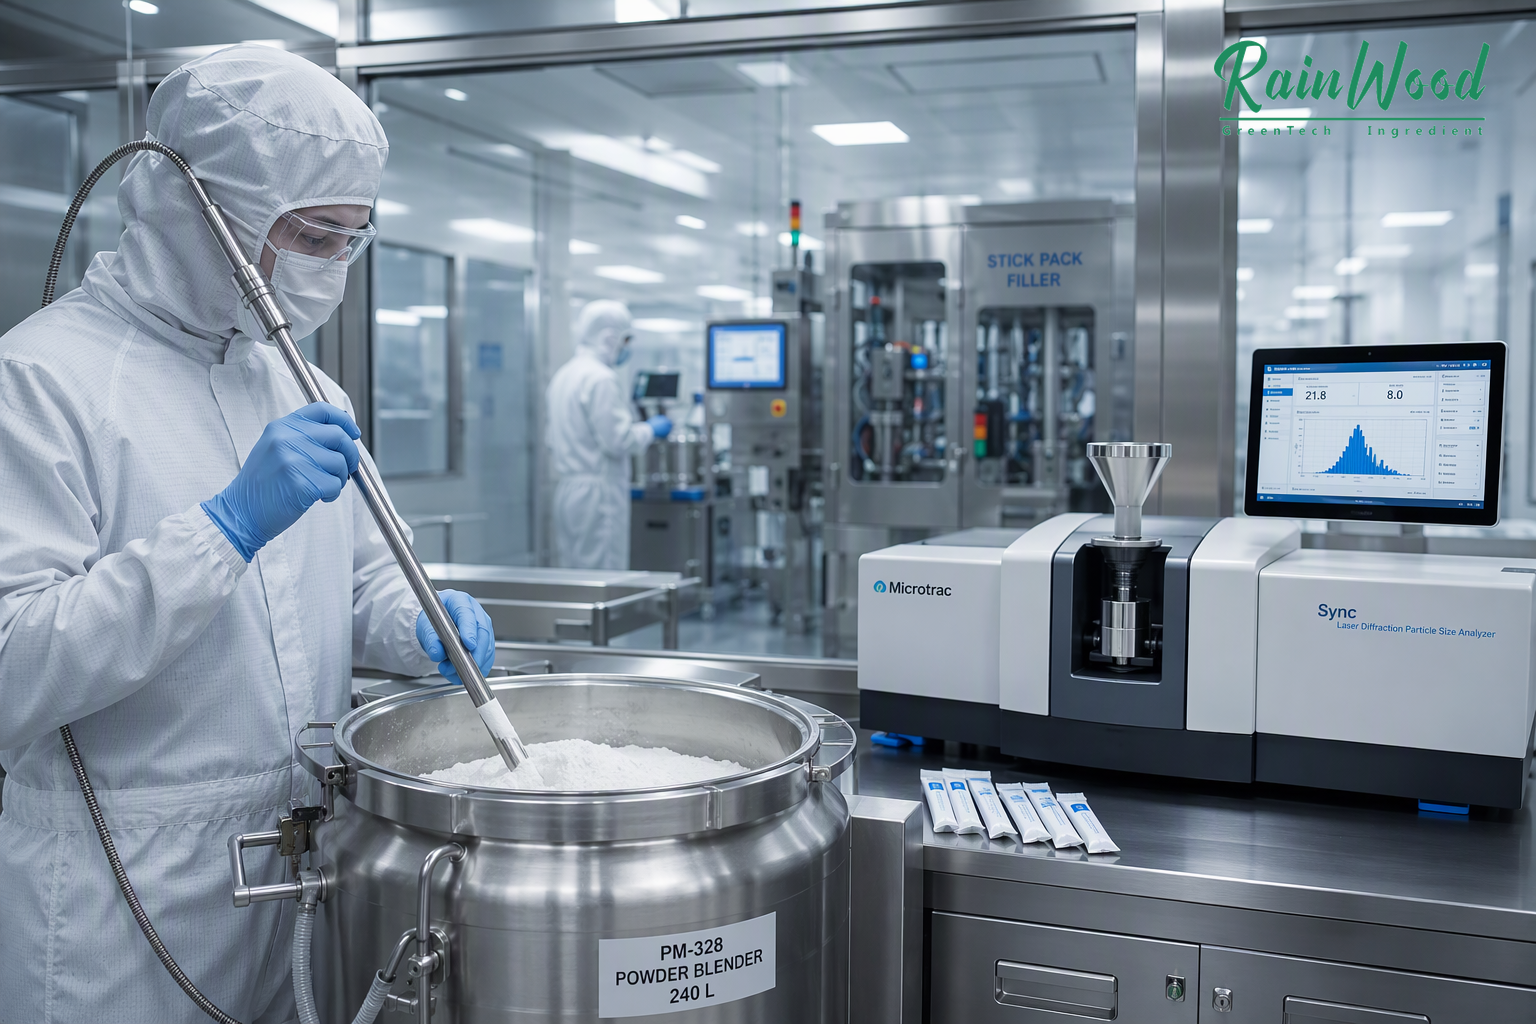
Figure 2 : Porte d’approbation pour le passage à l’échelle industrielle — prélèvement d’échantillons à l’aide d’un échantillonneur à poudre, analyse de la granulométrie et homogénéité du mélange dans le mélangeur V.
La porte d’approbation pour le passage à l’échelle
- Le lot pilote présente un temps de dissolution identique à celui du prototype de laboratoire ;
- Le débit massique de la poudre dans les trémies de remplissage est validé sur une durée continue de 4 heures ;
- L’échantillonnage multipoint à l’aide d’un échantillonneur rotatif satisfait le critère d’un écart-type relatif (RSD) d’homogénéité du mélange inférieur à 3,0 % ;
- Le panel sensoriel appliqué au lot fini confirme l’absence totale de dérive gustative ou de points chauds acides.
Soumettez votre formulation pour une étude de faisabilité de passage à l’échelle et un essai pilote contactez RainwoodBio pour un examen de la formule et de l’emballage .
Questions fréquemment posées
Dans les lots commerciaux de grande taille, un mélange non uniforme ou une ségrégation des particules peut entraîner une concentration de cristaux lourds d’acide citrique dans certaines voies d’emballage.
Une sonde spécialisée en acier inoxydable qui prélève des échantillons de poudre au sommet, au milieu et au fond d’un mélangeur industriel afin de vérifier l’homogénéité réelle du lot.
Nous proposons des essais pilotes à partir de 50 kg afin de valider la machinabilité sur une ligne à haute vitesse avant la production commerciale complète.
Références
- Guide de l’FDA pour les inspections de l’analyse de l’uniformité de mélange : https://www.fda.gov/...
- Technologie des poudres – Mélange industriel et dynamique de ségrégation : https://www.sciencedirect.com
- Capacités de montée en échelle cGMP de RainwoodBio : https://www.rainwoodbio.com/oem
Prêt à optimiser votre formule et votre emballage en stick pack ?
Partenariat avec RainwoodBio pour la fabrication sous contrat de sachets et d’emballages individuels certifiés cGMP. Mélange personnalisé de poudres, conditionnement en cartons de 30 unités et emballages optimisés pour les abonnements.
Demander un devis personnalisé pour stick packs OEMTable des matières
- La mécanique de la dérive lors du passage à l’échelle commerciale
- Pourquoi la validation sur ligne pilote est obligatoire avant l’emballage à grande échelle
- Tableau comparatif entre échelle pilote et échelle commerciale
- Comment RainwoodBio valide le passage à l’échelle commerciale
- La porte d’approbation pour le passage à l’échelle
- Questions fréquemment posées
- Références